Rumah / Berita / Berita Industri / Wire EDM untuk Aerospace: Panduan Pemotongan Presisi untuk Komponen Penting
Wire EDM untuk Aerospace: Panduan Pemotongan Presisi untuk Komponen Penting
Rumah / Berita / Berita Industri / Wire EDM untuk Aerospace: Panduan Pemotongan Presisi untuk Komponen Penting
Wire EDM untuk Aerospace: Panduan Pemotongan Presisi untuk Komponen Penting
2026-09-15
Toko Anda menerima sekumpulan pelat pengunci bilah turbin Inkonel 718, setumpuk segel api titanium, dan satu set sisipan D2 yang diperkeras untuk cetakan tempa roda pendaratan. Gambar tersebut memerlukan toleransi profil dalam kisaran ±0,005 mm, permukaan akhir yang lebih baik dari Ra 0,8 μm, dan lapisan perombakan yang bebas dari retakan mikro. Jadwal produksi memberi Anda tujuh hari.
Persyaratan seperti inilah yang menjadi alasan mengapa kawat EDM menempati tempat yang stabil dalam manufaktur dirgantara. Kawat EDM — juga ditulis wire-cut EDM atau WEDM — menghilangkan material dengan pelepasan listrik terkontrol dalam cairan dielektrik, sehingga kekerasan dan ketangguhan benda kerja tidak membatasi proses seperti membatasi penggilingan atau penggilingan. Bahan yang sulit atau tidak mungkin dipotong dengan alat tepi masih dapat dipotong menjadi profil akhir. Pabrik-pabrik dirgantara telah mengandalkan proses ini selama beberapa dekade untuk membuat slot pohon cemara, fitur pendingin, braket presisi, cincin segel, dan rumah berdinding tipis, di mana gerinda, defleksi alat, dan pembakaran gerinda tidak dapat diterima.
Panduan ini mencakup bagaimana proses berperilaku pada material ruang angkasa, di mana letak batas praktis toleransi, penyelesaian permukaan, dan integritas permukaan, kelas mesin mana yang layak dipertimbangkan untuk kelompok suku cadang tertentu, dan apa yang harus diverifikasi sebelum Anda melakukan pemesanan — termasuk uji pemotongan pada material Anda sendiri.
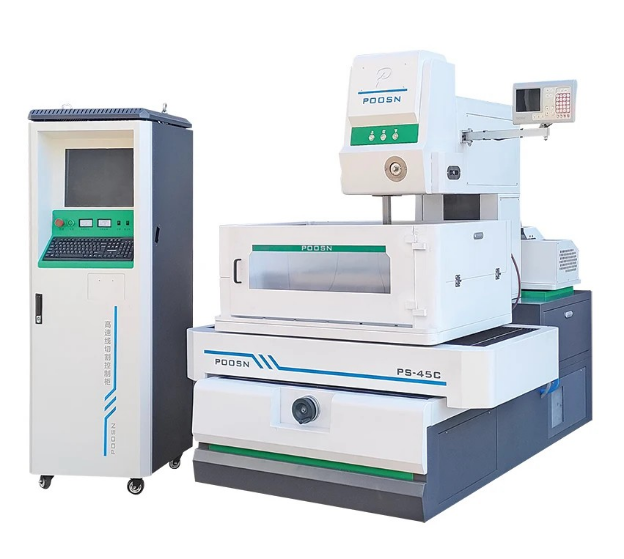
Mesin EDM kawat kecepatan menengah Seri POOSN PSC — pemotongan multi-lintasan untuk komponen dan perkakas presisi.
Kesimpulan utama: Wire EDM layak untuk dievaluasi setiap kali kekerasan, toleransi ketat, dan integritas permukaan harus dipenuhi pada bagian yang sama. Panduan selanjutnya ini membahas perilaku material, toleransi dan batas penyelesaian, pemilihan mesin, dan apa yang harus diperiksa sebelum memesan.
Mengapa Wire EDM Digunakan untuk Komponen Dirgantara
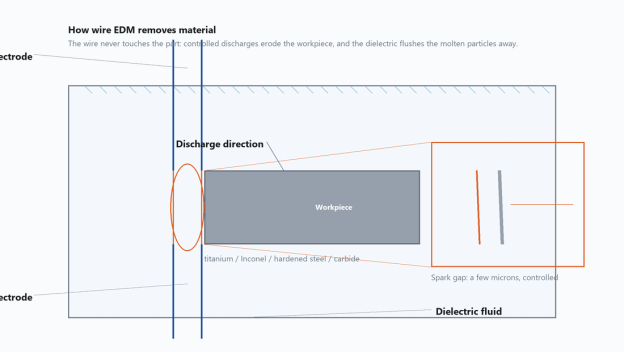
Kawat EDM menghasilkan setiap pelepasan antara elektroda kawat tipis berenergi dan benda kerja, dengan zona pemotongan terendam (atau disiram oleh) cairan dielektrik. Kawat tidak pernah menyentuh bagian tersebut, celah percikan dipertahankan dalam beberapa mikron, dan dielektrik membawa partikel cair menjauh. Karena gaya pemotongan pada dasarnya nol, dinding tipis tidak bengkok, fitur halus tidak robek, dan tidak ada alat tepi yang dapat terkelupas atau pecah. Inilah yang membuat mesin EDM kawat CNC cocok untuk bagian-bagian yang akan terdistorsi karena beban mekanis.
Empat karakteristik yang paling penting dalam pekerjaan dirgantara:
Kekerasan material bukanlah suatu penghalang. Sisipan baja perkakas yang dikeraskan sepenuhnya, rumahan Inconel cor, dan bantalan aus karbida sinter dapat dipotong pada mesin yang sama; perubahan yang terjadi adalah laju pemberian pakan yang dapat dicapai, bukan kelayakannya.
Zona yang terkena dampak panas tipis. Karena setiap pelepasan hanya berlangsung beberapa mikrodetik dan dielektrik segera memadamkan permukaan, lapisan yang terkena dampak jauh lebih tipis dibandingkan dengan pemotongan laser atau plasma.
Tidak ada duri mekanis. Lapisan perombakan seragam di sepanjang kontur, dan dapat dikontrol dengan trim pass, bukan finishing tangan.
Pemotongan tumpukan itu praktis. Beberapa lembaran tipis dapat dijepit dan dipotong menjadi satu tumpukan, sehingga meningkatkan produktivitas pelat segel dan shim.
Untuk setiap suku cadang baru, perencanaan produksi dirgantara menjalankan perbandingan pembuatan atau pembelian dan proses. Perbandingan yang paling umum adalah kawat EDM dengan penggilingan CNC, pemotongan laser, dan waterjet abrasif untuk geometri yang sama.
Cara kawat EDM menghilangkan material: elektroda kawat tidak pernah menyentuh benda kerja, dan dielektrik membawa partikel cair menjauh.
Kesimpulan utama: Kawat EDM dipilih untuk ruang angkasa ketika prioritasnya adalah gaya pemotongan nol, zona tipis yang terkena panas, tepi bebas duri, dan kemampuan untuk memotong bagian-bagian tipis dalam satu pengaturan.
Bahan Dirgantara Cocok untuk Kawat EDM
Manufaktur dirgantara menggunakan sekelompok kecil paduan berkinerja tinggi, dan sebagian besar dari paduan tersebut sulit untuk dikerjakan dengan cara konvensional: paduan titanium, superalloy berbasis nikel, baja berkekuatan tinggi, bahan perkakas karbida, dan paduan badan pesawat aluminium. Setiap kelompok berperilaku berbeda dalam celah EDM, dan perbedaan tersebut memengaruhi laju pengumpanan, tegangan kawat, dan pengaturan pembilasan. Mesin EDM pemotongan logam tidak bergantung pada ujung tombak, sehingga kekerasan tidak menghalanginya — namun konduktivitas termal, titik leleh, dan cara material mengeras kembali tetap menentukan hasilnya.
Tabel di bawah ini merangkum bagaimana material ini biasanya merespons peralatan WEDM kecepatan sedang dan kecepatan tinggi menggunakan elektroda kawat molibdenum dan parameter pemotongan standar.
Perilaku khas material luar angkasa umum pada kawat EDM
Bahan
Penggunaan Dirgantara
Kondisi Khas
Perilaku dalam Pemotongan
Paduan titanium Ti-6Al-4V
Braket badan pesawat, segel api, pengencang
Anil atau perlakuan panas, HRC 30-36
Memotong dengan rapi dengan kecepatan sedang; hasil akhir yang bagus dengan multi-potong; pembilasan penting untuk membersihkan partikel titanium.
Superalloy berbahan dasar nikel Inconel 718
Disk turbin, casing, segel
Solusi dirawat dan berumur, HRC 36-44
Lebih lambat dari baja; kepadatan arus yang lebih rendah membantu menghindari retakan mikro; gunakan skim pass terpisah untuk mengontrol penyusunan ulang lapisan.
Baja perkakas yang dikeraskan (D2, H13)
Penempaan cetakan, alat trim, sisipan cetakan
Dikeraskan menjadi HRC 52-62
Pemotongan cepat dan hasil akhir yang luar biasa; kekerasan tidak mengurangi laju umpan.
Tungsten karbida
Alat pemotong, bantalan aus, pengukur
Disinter, sangat keras
Lambat; membutuhkan energi rendah untuk menghindari retak; kawat halus dan daya rendah memberikan keunggulan terbaik.
Aluminium 7075-T6
Spar badan pesawat, braket, prototipe
HRC 20-24
Pemotongan tercepat; perombakan rendah; cocok untuk bagian yang ditumpuk.
Baja paduan rendah 4340
Komponen roda pendaratan
Mengeras, HRC 40-50
Kecepatan potong yang baik; penyelesaian yang konsisten; pembilasan standar berfungsi dengan baik.
Kecepatan pemotongan kasar yang relatif penting untuk perencanaan produksi. Peringkat di bawah ini bersifat kualitatif dan diberikan sebagai panduan perencanaan, bukan sebagai nilai terukur — hasil sebenarnya bergantung pada tinggi benda kerja, diameter kawat, kondisi pembilasan, dan pengaturan generator.
Kecepatan pemotongan kasar relatif dari material luar angkasa umum pada kawat EDM
Bahan
Kecepatan Pemotongan Kasar Relatif
Alasan Utama
Aluminium 7075-T6
Tercepat
Konduktivitas termal tinggi, titik leleh rendah, pembilasan bersih
Baja paduan rendah 4340
Cepat
Baja menghantarkan panas dan membilas dengan bersih
Baja perkakas yang dikeraskan (D2, H13)
Cepat
Kekerasan tidak mengurangi laju pengumpanan, namun lumpur harus dibilas
Ti-6Al-4V
Sedang
Konduktivitas termal yang rendah memusatkan panas di celah, jadi gerak maju harus tetap moderat untuk menghindari pecahnya kawat
Inconel 718
Lambat
Suhu leleh yang tinggi dikombinasikan dengan konduktivitas termal yang rendah
Tungsten karbida
Lambatest
Diperlukan energi yang rendah untuk menghindari retakan mikro di bagian tepinya
Pemeringkatan ini mempunyai konsekuensi praktis. Pekerjaan pada aluminium dapat berjalan beberapa kali lebih cepat dibandingkan pekerjaan karbida yang setara. Perbedaan yang sama mempengaruhi pemilihan mesin: bengkel yang memotong sebagian besar superalloy mendapat manfaat dari kontrol pulsa yang baik dan penggerak kawat yang kuat, sementara bengkel yang memotong aluminium dan baja dapat menjalankan mesin yang lebih sederhana dengan hasil yang lebih tinggi. Hal ini juga menjelaskan mengapa strategi multi-potong merupakan standar di bidang kedirgantaraan — potongan pertama menentukan bentuknya, dan satu atau dua lintasan trim menyempurnakan hasil akhir dan menghilangkan sebagian besar lapisan perombakan. Pada suku cadang titanium dan Inconel, lintasan trim tersebut sering kali menjadi pembeda antara suku cadang yang ditolak dan yang disetujui.
Empat catatan praktis sebelum mengatur parameter:
Bubuk titanium dari potongan bersifat abrasif; menyaring dielektrik dengan hati-hati dan mengganti media filter sesuai jadwal.
Superalloy berbahan dasar nikel dapat mengeras jika pemotongannya terhenti; jaga agar tekanan pembilasan tetap stabil dan perhatikan tegangan celah.
Karbida harus dipotong dengan kawat baru atau hampir baru untuk menghindari lancip akibat keausan kawat.
Untuk komponen aluminium bertumpuk, tambahkan lembaran atas korban untuk melindungi lapisan pertama dari kerusakan masuknya kawat.
Kesimpulan utama: Cocokkan parameter Anda dengan kelompok paduan, bukan dengan satu pengaturan umum; superalloy titanium dan nikel membutuhkan energi yang terkontrol dan proses trim yang disiplin, sementara baja dan aluminium menghasilkan feed rate yang lebih tinggi.
Kawat EDM vs Penggilingan CNC, Pemotongan Laser, dan Waterjet
Perbandingan kawat EDM dengan proses pemotongan konvensional dan termal untuk bagian-bagian luar angkasa yang representatif
Kriteria
Wire EDM
Penggilingan CNC
Pemotongan Laser
Jet Air Abrasif
Pembentukan duri
Tidak ada
Umum di tepinya
Sampah kecil
Tidak ada
Keausan alat
Kawat dikonsumsi; tidak ada keausan alat tetap
Signifikan dalam paduan keras
Optik menurun
Keausan nosel
Zona yang terkena dampak panas
Lapisan perombakan tipis
Minimal
HAZ yang besar
Tidak ada
Bahan yang mengeras
Luar biasa
Miskin hingga adil
Bagus
Bagus
Integritas dinding tipis
Luar biasa
Risiko defleksi
Distorsi panas
Risiko tekanan air
Pemotongan tumpukan
Ya
Jarang
Ya, but HAZ between layers
Ya, but edges flare
Biaya perkakas
Rendah
Tinggi untuk material keras
Sedang
Sedang
Pembacaan penting dari tabel ini bukanlah bahwa wire EDM memenangkan setiap baris. Penggilingan sering kali lebih cepat untuk kantong bahan lunak berukuran besar, dan waterjet lebih disukai untuk pelat yang sangat tebal yang penyelesaian permukaannya tidak terlalu penting. Kawat EDM paling baik jika bagiannya tipis, rumit, terbuat dari bahan yang mengeras, atau dipotong dalam tumpukan yang kualitas tepinya harus sama di banyak lapisan.
Dalam praktiknya, suku cadang dirgantara sering kali diproduksi dengan menggabungkan proses. Suatu komponen dapat digiling untuk menghilangkan material curah, diberi perlakuan panas, dan kemudian kawat dipotong hingga bentuk akhir. Rute hibrid ini memperpendek waktu siklus dan menjaga presisi fitur yang bergantung pada kekerasan. Karena proses berjalan tanpa pengawasan setelah penyetelan pertama, satu operator dapat mengawasi beberapa alat berat di luar jam sibuk, sehingga meningkatkan pemanfaatan alat berat.
Kesimpulan utama: Wire EDM adalah pilihan tepat untuk komponen yang tipis, rumit, mengeras, atau dipotong bertumpuk; milling dan waterjet tetap menjadi pilihan yang lebih baik untuk menghilangkan material lunak berukuran besar atau pelat tebal yang penyelesaian akhir tidak terlalu penting.
Toleransi, Permukaan Akhir dan Integritas Permukaan
Gambar ruang angkasa mengontrol tiga karakteristik yang berhubungan dengan permukaan: akurasi dimensi, kekasaran permukaan, dan integritas metalurgi. Wire EDM mengatasinya terutama melalui jumlah lintasan. Lintasan pertama adalah potongan kasar; setiap lintasan berikutnya berjalan pada energi yang lebih rendah dengan offset, dan meningkatkan hasil akhir serta menghilangkan sebagian besar lapisan perombakan. Sistem kontrol menjaga jalur kabel yang sama untuk setiap lintasan, jadi yang berubah di antara lintasan adalah energi pulsa, offset, dan laju umpan.
Strategi multi-pass yang khas pada suku cadang EDM kawat luar angkasa
Lulus
Tujuan
Apa yang Membaik
lulus pertama
Penghapusan stok dengan cepat — tentukan bentuknya
Geometri; menyusun kembali lapisan yang ada
lulus ke-2
Setengah jadi
Menghapus sebagian besar lapisan perombakan; mengurangi gelombang
lulus ke-3
Selesai
Dimensi akhir dan kekasaran untuk banyak bagian penerbangan
Lulus ke-4 (opsional)
Sangat selesai
Menyegel permukaan dan bagian tepi yang kritis terhadap kelelahan
Berapa banyak lintasan yang dibutuhkan suatu komponen, dan hasil akhir apa yang dapat dicapai, bergantung pada mesin, material, kekakuan benda kerja, dan pengaturan generator. Itulah sebabnya uji pemotongan pada benda kerja Anda adalah cara praktis untuk memastikannya. Sebagai referensi, garis dasar seri POOSN yang dipublikasikan adalah akurasi pemesinan 0,02 mm, hingga ±0,012 mm pada iterasi terbaru, dengan kekasaran permukaan hingga Ra ≤ 1,2 μm.
Integritas permukaan adalah faktor yang membedakan EDM kawat luar angkasa dari pemotongan kawat pada umumnya. Lapisan perombakan — lapisan putih — adalah lapisan film tipis yang dipadatkan kembali yang tertinggal di tepi potongan setelah proses kasar. Dalam praktik industri, pemotongan kasar sering dilaporkan meninggalkan lapisan putih berukuran 15 hingga 30 μm tergantung pada energi pulsa; potongan trim biasanya membawanya di bawah sekitar 5 μm, dan hasil akhir yang halus turun lagi. Jika lapisan tersebut mengandung retakan mikro, maka lapisan tersebut dapat menjadi tempat timbulnya kelelahan pada piringan turbin atau braket struktural. Konsekuensi praktisnya tetap sama, apa pun angka pastinya: suku cadang dirgantara bersertifikat biasanya harus memiliki setidaknya satu trim pass setelah pemotongan kasar, dan batas lapisan putih yang dapat diterima harus ditentukan dalam pesanan pembelian atau pada gambar.
Pembeli harus meminta evaluasi metalurgi ketika proses atau material baru memenuhi syarat. Praktik standarnya adalah membagi bagian, memoles dan mengetsa bagian melintang, memeriksa tepinya di bawah mikroskop, dan mencatat hasilnya. Evaluasi menjadi bagian dari laporan inspeksi artikel pertama dan disimpan selama program berlangsung.
Pemotongan lancip mempunyai pengaruh tersendiri terhadap integritas permukaan. Jika kawat dipasang miring, jalur pelepasan di satu sisi menjadi lebih panjang, sehingga mengubah lapisan lokal dan dapat meninggalkan tepi yang lebih kusam pada radius bagian dalam. Mesin yang dirancang untuk sudut lancip yang besar mengurangi hal ini dengan menjaga pemandu kawat tetap dekat dengan benda kerja dan mempertahankan pembilasan yang konsisten di kedua sisi — detail yang penting untuk bidang segel miring dan fitur serupa. Jika bagian tersebut memerlukan sudut lancip yang besar, mesin WEDM lancip besar mungkin diperlukan; pada mesin standar kemampuan lancipnya jauh lebih kecil.
Kesimpulan utama: Rencanakan setiap pekerjaan EDM kawat ruang angkasa dengan setidaknya satu lintasan trim setelah pemotongan kasar, tentukan batas lapisan putih yang dapat diterima pada gambar atau pesanan pembelian, dan konfirmasikan toleransi yang dapat dicapai dan selesaikan dengan uji pemotongan di pihak Anda sendiri.
Cara Memilih Mesin Wire EDM untuk Dirgantara
Tiga kelas mesin EDM kawat yang umum dalam pekerjaan dirgantara: EDM kawat kecepatan tinggi, EDM kawat kecepatan sedang, dan EDM kawat lancip besar. Mesin berkecepatan sedang sering kali dianggap sebagai pilihan yang cocok untuk perangkat keras penerbangan yang memerlukan toleransi ketat dan penyelesaian permukaan yang terkontrol, karena menyeimbangkan akurasi, penyelesaian, dan biaya pengoperasian. Mesin berkecepatan tinggi tetap berguna untuk pemotongan kasar, persiapan perkakas, dan pembuatan prototipe berbiaya rendah. Mesin lancip besar digunakan jika geometrinya sendiri menuntut sudut yang curam. Karena pilihan yang tepat bergantung pada campuran komponen, pemilihan harus dimulai dari pekerjaan dan bukan dari angka spesifikasi tunggal.
Mulailah dengan amplop kerja. Suku cadang dirgantara bisa berukuran sangat besar — misalnya, bagian rangka titanium bisa berukuran lebih dari satu meter — namun sebagian besar suku cadang presisi bisa muat dengan nyaman di dalam amplop berukuran sedang. Daftar periksa di bawah ini adalah daftar yang kami rekomendasikan untuk digunakan saat membandingkan kutipan:
Cantumkan setiap kelompok bagian dengan ukuran amplop, bahan, sudut lancip, dan hasil akhir yang diperlukan.
Hitung meteran potong per bulan untuk memutuskan antara satu mesin dan dua.
Pastikan mesin dapat bekerja tanpa pengawasan, termasuk pemasangan kawat otomatis yang andal.
Mintalah tes pemotongan pada material dan geometri Anda yang sebenarnya sebelum mengeluarkan pesanan.
Bandingkan program pelatihan dan waktu respons suku cadang antar pemasok.
Di luar kelas alat berat, konfigurasi juga penting: sumbu servo presisi tinggi dengan umpan balik skala kaca, kontrol tegangan kawat otomatis, unit pendingin dielektrik untuk stabilitas termal, dan sistem filter yang mudah diservis. Banyak pembeli juga meminta perpustakaan parameter tersimpan yang disusun berdasarkan material, sehingga operator tidak perlu mengatur ulang pengaturan untuk setiap paduan baru. EDM kawat dengan akurasi tinggi bukanlah satu nomor bagian; ini merupakan kombinasi penyelarasan mekanis, kualitas kontrol, dan kemampuan operator dalam membaca kondisi celah.
Kesimpulan utama: Pilih kelas mesin dari campuran suku cadang dan cakupan kerja Anda, bukan dari satu gambar spesifikasi, dan periksa detail konfigurasi — umpan balik servo, kontrol tegangan kabel, filtrasi, dan pustaka parameter material — yang menentukan keakuratan dunia nyata.