Rumah / Berita / Berita Industri / Kawat EDM untuk Suku Cadang Otomotif: Toleransi, Pilihan Mesin, Panduan Pemasok
Kawat EDM untuk Suku Cadang Otomotif: Toleransi, Pilihan Mesin, Panduan Pemasok
Rumah / Berita / Berita Industri / Kawat EDM untuk Suku Cadang Otomotif: Toleransi, Pilihan Mesin, Panduan Pemasok
Kawat EDM untuk Suku Cadang Otomotif: Toleransi, Pilihan Mesin, Panduan Pemasok
2026-09-21
Pertimbangkan pekerjaan biasa. Pemasok rem Tier 1 memerlukan 240 insert D2 yang diperkeras, masing-masing dengan alur segel 0,6 mm yang harus memiliki toleransi lebar yang ketat — dan menahannya setelah pengerasan hingga 60 HRC. Setelah blanko mengeras, sel penggilingan yang memotong prototipe tidak dapat lagi menahan alur, dan penggilingan memerlukan roda bentuk khusus ditambah perlengkapan tiga minggu. Catatan di sudut gambar itulah yang memindahkan pekerjaan ke mesin EDM kawat.
Panduan ini ditujukan bagi mereka yang melakukan hal tersebut: manajer ruang perkakas, teknisi proses, dan tim pembelian yang mengevaluasi kawat EDM untuk perkakas otomotif — sisipan cetakan stempel, pelubang, sisipan cetakan, perkakas pemotong karbida, dan cetakan laminasi EV. Ini mencakup kesesuaian proses, toleransi apa yang dapat ditampungnya, perbedaan kelas mesin, dan apa yang harus diverifikasi sebelum melakukan pemesanan.
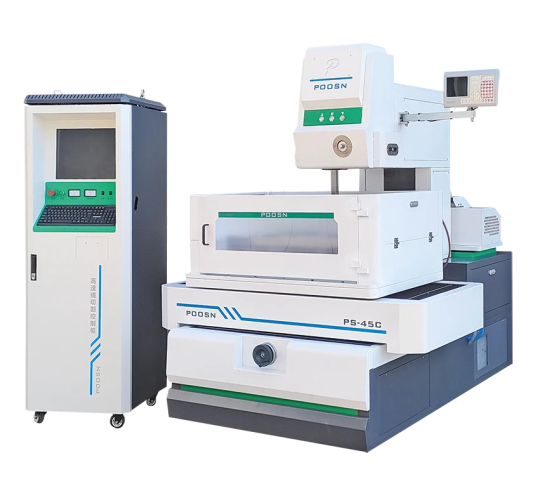
Mesin EDM kawat kecepatan sedang Seri POOSN PSC dengan kabinet kontrol CNC — pemotongan multi-lintasan untuk perkakas presisi dan sisipan yang diperkeras.
Kawat EDM — juga ditulis wire-cut EDM atau WEDM — menghilangkan material dengan pelepasan listrik terkontrol antara elektroda kawat tipis dan benda kerja, direndam atau dibilas dalam air deionisasi. Karena kawat tidak pernah menyentuh bagian tersebut, kekerasan, ketebalan dinding, dan ukuran fitur tidak lagi menjadi penghalang: baja dan karbida yang diperkeras tanpa mesin pemotong tepi dipotong ke ukuran akhir dalam satu pengaturan, tanpa gaya potong dan tanpa duri mekanis.
Pertanyaan tekniknya bukanlah apakah mesin EDM kawat dapat membuat komponen tersebut. Biasanya bisa. Pertanyaannya adalah kelas mesin yang mana, cakupan kerja yang mana, dan kemampuan taper yang mana yang benar-benar dibutuhkan pekerjaan tersebut — dan kemampuan membeli yang tidak akan pernah digunakan oleh bengkel adalah cara paling umum untuk melakukan kesalahan dalam pembelian ini.
Mengapa Wire EDM Digunakan untuk Perkakas Otomotif
Empat kendala mendorong perkakas otomotif menuju WEDM, dan kendala tersebut biasanya muncul bersamaan, bukan satu per satu.
Kekerasan setelah perlakuan panas. Sisipan dan pelubang dibuat dengan pengerasan menyeluruh, dikarburasi (biasanya kedalaman wadah 0,6–1,2 mm) atau terbuat dari karbida yang disemen, karena harus tahan terhadap ratusan ribu pukulan. WEDM menghilangkan material dengan erosi percikan dibandingkan dengan cutting edge, sehingga insert D2 atau SKD11 yang diperkeras dapat diselesaikan sesuai ukuran setelah pengerasan — tanpa risiko distorsi yang timbul saat penggerindaan akhir pada bagian yang diperkeras.
Ukuran fitur di bawah radius pemotong. Alur segel 0,6 mm memiliki radius sudut yang tidak dapat dihasilkan oleh pabrik akhir praktis, dan dinding yang sama menghentikan slot injektor 0,4 mm atau sudut internal persegi. Kawat adalah perkakasnya: tidak ada radius sudut pahat yang harus dikompensasi dan tidak ada radius internal minimum di luar radius kawat ditambah celah percikan.
Tidak ada kekuatan pemotongan. Rumah berdinding tipis, rusuk 0,8 mm pada braket struktural, dan inti ramping panjang menyimpang di bawah beban penggilingan. WEDM pada dasarnya tidak menerapkan gaya mekanis, sehingga dinding 0,5 mm dapat dipotong tanpa penyangga dan tanpa pegas.
Frekuensi revisi. Cetakan stempel dapat dimodifikasi beberapa kali di seluruh program kendaraan saat facelift, varian trim, dan spesifikasi regional tiba. Pada WEDM, hal ini merupakan pengeditan program, bukan elektroda, perlengkapan, atau alat bentuk baru, yang pada pekerjaan volume rendah hingga menengah sering kali melebihi laju pemotongan yang lebih lambat.
Aturan praktisnya: jika bagian tersebut konduktif, lebih keras dari sekitar 45 HRC dan memiliki fitur yang lebih sempit dari 1 mm atau dinding lebih tipis dari 1,5 mm, kawat EDM termasuk dalam rute proses sejak awal, tidak ditambahkan sebagai operasi penyelamatan setelah penggilingan gagal.
Suku Cadang Otomotif Umum, Dies dan Perkakas Dipotong dengan Kawat EDM
Ini adalah aplikasi yang benar-benar sampai ke mesin. Polanya konsisten: bagian tersebut dikeraskan, tipis, atau diblokir secara geometris untuk pemotong konvensional.
Nilai referensi tipikal saja. Hasil sebenarnya bergantung pada konfigurasi mesin, material dan ketebalan benda kerja, parameter pemotongan, jumlah lintasan, kondisi termal, dan metode inspeksi. Angka-angka ini bukan merupakan nilai jaminan untuk mesin apa pun dan tidak boleh dianggap sebagai toleransi kontrak.
Kategori Bagian
Bahan Khas
Toleransi Referensi Khas
Alasan WEDM Ditentukan
Stamping sisipan cetakan, pelubang dan penari telanjang
D2, SKD11, Cr12MoV, karbida
0,003–0,008mm
Potong setelah pengerasan; tidak ada distorsi penggilingan
Sisipan cetakan die-casting dan injeksi
H13, 8407, S136
0,005–0,010mm
Tulang rusuk yang dalam dan sempit serta dinding yang dirancang
Pergeseran garpu dan perkakas sinkronisasi
20MnCr5, SCM415
0,008–0,012mm
Permukaan karburasi ditambah fitur sudut sempit
Alur segel kaliper rem
Besi cor, paduan aluminium
0,008–0,015mm
Lebar alur di bawah radius pemotong
Kursi injektor dan lubang semprotan
Baja perkakas tahan karat yang dikeraskan
0,003–0,006mm
Kebulatan dan integritas permukaan di dalam lubang
Rumah sensor dan sisipan konektor
Kuningan, tembaga berilium
0,010–0,020mm
Dinding tipis yang tidak mampu menahan gaya penjepit
Alat pemotong karbida, bros dan reamer
Tungsten karbida
0,003–0,008mm
Kekerasan melampaui umur roda abrasif yang ekonomis
Laminasi motor EV dan rotor mati
Karbida, baja perkakas yang dikeraskan
0,002–0,005mm
Tepi bebas duri dan akurasi laminasi bertumpuk
Dua kategori membayar mesinnya sendiri. Sisipan stempel yang diperkeras adalah kasus klasik; Dies laminasi EV adalah yang paling cepat berkembang, karena duri di sana berlipat ganda pada ribuan lembaran yang ditumpuk dan dapat menyebabkan korsleting pada stator atau rotor yang sudah jadi. Kawat EDM dapat menghasilkan tepian yang bebas duri, dan penyelesaian akhir tambahan dapat secara signifikan mengurangi ketebalan lapisan perombakan dan meningkatkan integritas permukaan.
Bahan Cocok untuk EDM Kawat Otomotif
EDM sering disebut material-agnostic karena hanya membutuhkan konduktivitas listrik. Dalam praktiknya, metalurgi masih mengubah laju pemotongan, integritas permukaan, dan jumlah lintasan yang diperlukan — perbedaannya cukup besar untuk memengaruhi kutipan.
Kelompok Materi
Perilaku di WEDM
Catatan Praktis
Baja perkakas yang dikeraskan (D2, SKD11, Cr12MoV, H13)
Kelompok paling mudah: berperilaku baik, menyiram dengan bersih, menjaga toleransi antar lintasan
Pemotongan multi-lintasan pada sisipan 40 mm mencapai permukaan akhir yang halus
Baja karburasi dan pengerasan kotak
Casing keras dengan inti yang lebih lunak terkikis dengan kecepatan berbeda; kawat tertinggal di dalam casing dan semakin cepat di inti
Kurangi parameter roughing dan periksa pembilasan; sudut menunjukkan perbedaannya terlebih dahulu
Karbida disemen
Pemotongannya bagus, namun retakan mikro dan penipisan kobalt merupakan risiko nyata pada energi pelepasan tinggi
Pengerasan kasar berenergi lebih rendah ditambah satu atau dua lintasan trim ekstra
Paduan titanium dan nikel (Ti-6Al-4V, Inconel)
Potong lebih lambat dari baja dengan ketebalan yang sama; menyusun kembali risiko lapisan jika trim dilewati
Minimum tiga lintasan adalah hal yang umum ketika integritas permukaan sangat penting
Paduan aluminium dan tembaga
Aluminium cepat terpotong tetapi dapat teroksidasi; tembaga dan kuningan menghantarkan panas dan memotong menjadi kurang efisien
Jangan mengutip tarif per jam yang sama dengan baja perkakas
Paduan karbida dan nikel adalah dua kelompok dimana penghematan trim pass merupakan tindakan yang salah, karena kerusakan muncul beberapa minggu kemudian sebagai chipping atau retak lelah dan bukan sebagai kegagalan dimensi langsung.
Toleransi Apa yang Dapat Dimiliki Wire EDM?
Toleransi yang tercetak pada gambar dan toleransi yang dapat dipertahankan oleh sebuah toko dalam produksi adalah dua angka yang berbeda. Sebagian besar volume perkakas otomotif berada di tengah-tengah kisaran praktis, yang merupakan titik di mana keekonomian kawat EDM paling menguntungkan.
Sisipan cetakan dan cetakan yang mengeras duduklah di ujung yang paling sempit, karena jarak blanking dan trimming secara langsung menentukan tinggi duri dan umur cetakan. Untuk mencapai jalur ini membutuhkan mesin kelas presisi, lingkungan terkendali, dan tiga lintasan atau lebih.
Kursi injektor biasanya ditentukan oleh kebulatan dan permukaan akhir, bukan ukuran absolut — sebuah perbedaan penting saat menulis spesifikasi pembelian.
Pergeseran garpu dan perkakas sinkronisasi mendarat pada jarak yang dapat ditangani dengan nyaman dan berulang oleh alat berat berkecepatan sedang dengan dua lintasan pemotongan.
Alur segel kaliper rem biasanya merupakan umpan seadanya ditambah satu lintasan trim pada sebagian besar kelas mesin.
Kurung struktural dan penguatnya merupakan kategori yang paling longgar, dimana pemotongan sekali jalan dengan kecepatan tinggi biasanya cukup kecuali jika persyaratan kualitas tepi menyatakan sebaliknya.
Di bawah pita penyelesaian halus, kurva biaya berubah tajam ke atas: Anda memerlukan lingkungan dengan suhu terkendali, tiga lintasan atau lebih, pengumpanan kawat lebih lambat, dan tingkat disiplin operator yang tidak dapat dipertahankan oleh setiap bengkel dalam tiga shift. Pada akhirnya, pesaing yang jujur adalah pemotongan laser atau plasma definisi tinggi daripada penggilingan.
Memisahkan toleransi yang sebenarnya dibutuhkan pelanggan dari toleransi yang tertera pada gambar adalah kebiasaan paling berharga dalam bisnis ini. Kutipan dapat berlipat ganda ketika catatan umum yang ditulis untuk suatu permukaan fungsional diterapkan pada permukaan yang tidak pernah menyentuh bagian lain.
EDM Kawat Berkecepatan Tinggi vs Kecepatan Sedang vs Kawat Lancip Besar
EDM kawat berkecepatan tinggi , sering kali dibangun dengan platform DK77, memberikan biaya pemotongan per milimeter persegi terendah. Ini adalah jawaban yang tepat untuk braket, shim stock, pukulan sederhana, dan pekerjaan apa pun yang memerlukan pita longgar.
EDM kabel kecepatan sedang berada di antara mesin berkecepatan tinggi dan presisi. Hal ini menambahkan pemotongan multi-lintasan yang terkontrol dan penggerak kawat yang lebih kaku, dan kombinasi itulah yang menggerakkan pita yang dapat dicapai dari ujung yang longgar ke ujung yang halus — salah satu alasan alat berat berkecepatan menengah banyak digunakan untuk peralatan otomotif. Biaya per pemotongan lebih tinggi dibandingkan mesin berkecepatan tinggi, namun tingkat scrap dan jam penyelesaian manual keduanya turun.
Pemotongan multi-lintasan adalah kemampuan dibandingkan kelas mesin: lintasan seadanya yang diikuti oleh satu atau lebih lintasan trim dengan energi pelepasan yang semakin rendah. Setiap alat berat berkecepatan sedang dan presisi mendukungnya, dan hal inilah yang memberikan toleransi yang lebih ketat dan penyelesaian permukaan yang lebih halus yang dibutuhkan oleh spesifikasi otomotif — pemotongan sekali jalan tidak akan pernah mencapainya. Konfirmasikan jumlah trim yang melewati penyangga kontrol sebelum melihat hal lainnya, karena angka tersebut menetapkan batas toleransi yang dapat dicapai.
Mesin EDM kawat presisi , yang menahan pita paling rapat dengan kawat yang lebih kecil, dibenarkan terutama untuk cetakan laminasi EV, perkakas injektor, dan pekerjaan karbida yang persyaratan toleransi dan integritas permukaannya benar-benar ketat. Harganya jauh lebih mahal dan membutuhkan lingkungan yang terkendali.
Belilah kelas yang mencakup batas toleransi yang benar-benar Anda perlukan, bukan kelas yang paling ketat, karena kesenjangan harga antar kelas jauh lebih besar daripada perbedaan kualitas yang dapat dicapai pada pekerjaan otomotif biasa.
Cara Memilih Mesin EDM Kawat yang Tepat untuk Perkakas Otomotif
Seleksi bekerja lebih baik dari bagian tersebut daripada dari katalog. Jalankan rantai ini secara berurutan:
Ukuran dan berat bagian — mengatur lingkup kerja dan beban meja, dan biasanya mengesampingkan mesin sebelum hal lain melakukannya.
Bahan dan kekerasan — menetapkan strategi kelulusan, dan apakah pustaka parameter harus dibuat dari awal.
Toleransi dan penyelesaian itu sebenarnya penting — menetapkan kelas mesin, dan apakah lingkungan terkendali diperlukan.
Lancip — dinding berdrainase, timbul atau bersudut menentukan apakah mesin berkemampuan lancip diperlukan atau tidak.
Meteran potong bulanan — memutuskan antara satu mesin dan dua.
Tabel di bawah ini adalah titik awal, bukan spesifikasi.
Jika Pekerjaan Anda
Mulai Dengan
Sisipan D2 / SKD11 yang diperkeras pada ukuran sekitar 20–30 µm
Mesin berkecepatan tinggi Seri DK77
Perkakas presisi memerlukan kontrol dimensi yang lebih ketat dan hasil akhir yang lebih halus
Mesin kecepatan sedang Seri PSC
Perkakas presisi umum yang mendominasi biaya per komponen
Seri DK-BC
Dinding miring, berangin atau lancip dalam
Seri Lancip Besar (DKD).
Rekomendasinya masih bergantung pada bagiannya, dan cara yang dapat diandalkan untuk menyelesaikannya adalah dengan menguji pemotongan pada bahan Anda sendiri daripada membandingkan gambar katalog.
Pemotongan Lancip untuk Cetakan dan Cetakan Sudut
Cetakan dan cetakan otomotif jarang berdinding lurus: sudut tarikan, sudut relief, dan bukaan cetakan yang meruncing dari ujung tajam ke bawah hingga ke zona jarak bebas semuanya memerlukan kawat untuk dimiringkan.
Lancip capability is always quoted at a specified workpiece height , dan sudut yang dapat dicapai menurun seiring bertambahnya tinggi bagian tersebut. Sebuah mesin yang diberi nilai sudut tertentu pada satu ketinggian Z belum tentu dapat menahannya pada ketinggian Z lainnya.
Tentukan lancip berdasarkan sudut dan deviasi maksimum pada ketinggian yang ditentukan. Angka deviasi — bukan sudut maksimum — menentukan apakah sebuah dadu terpasang dengan rapi, dan ini adalah angka yang hilang dari sebagian besar kutipan.
Mesin lancip besar gunakan kontrol sumbu U/V independen dengan kepala lancip khusus, sehingga pembilasan dan ketegangan tetap konsisten saat kawat dimiringkan. Tanpa hal tersebut, kualitas potongan pada permukaan yang meruncing dan akurasi sudut akan menurun.
Lancip is not free. Pada lubang tembus lurus, blanko karbida, dan pukulan sederhana, hal ini menambah biaya tanpa manfaat; jika gambar tidak menunjukkan adanya draft, relief atau dinding miring, tinggalkan saja di luar spesifikasi.
POOSN adalah merek kawat EDM dari Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. Pabrik ini telah memproduksi mesin EDM kawat selama tiga dekade di empat kelompok — PS, PSC kecepatan sedang, DK kecepatan tinggi, dan pemotongan lancip besar — dan mengekspor ke Asia Tenggara, Asia Barat, Eropa, dan Amerika sebagai produsen langsung, bukan sebagai perusahaan dagang.
Hanya kemampuan tingkat seri. Amplop model, perjalanan, muatan meja, dan angka lancip berubah sesuai konfigurasi dan harus dikonfirmasi berdasarkan lembar spesifikasi terkini untuk model yang Anda kutip.
Seri
Terbaik Untuk
Poin Penting
Seri PSC (PSC35C / PSC45C / PSC50C / PSC60C)
Perkakas otomotif yang presisi
Pemotongan kecepatan sedang multi-lintasan; akurasi dan penyelesaian
Seri DK-BC
Perkakas presisi umum
Keseimbangan kecepatan dan biaya; ulangi akurasi posisi 0,002 mm
Seri DK77
Pemotongan kasar dan perkakas umum
Pemotongan stok yang mengeras secara hemat biaya
Seri Lancip Besar (DKD).
Lanciped dies and molds
Pemotongan lancip sudut besar, hingga ±45°
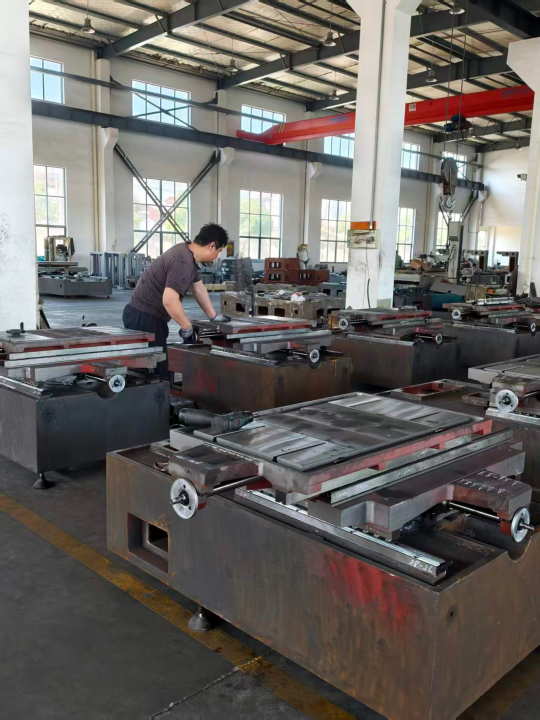
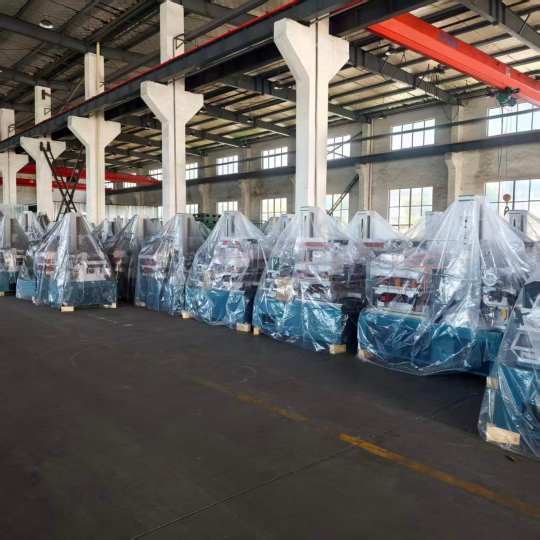
Mesin Wire EDM dalam kisaran POOSN. Pekerjaan perakitan mesin dan guideway di bengkel POOSN, dilakukan sebelum penyelarasan akhir.
Bagaimana POOSN Memverifikasi Akurasi Mesin Wire EDM
Memberi tahu pembeli untuk "meminta laporan interferometer laser" itu mudah; menunjukkan apa yang terjadi di lantai toko lebih berguna. Ini adalah rantai verifikasi di balik mesin POOSN:
Proses pelat pelana — 12 jam temper, 24 jam pendinginan alami, dan pelepasan tegangan manual, sehingga geometri bertahan selama bertahun-tahun, bukan hanya pada uji penerimaan.
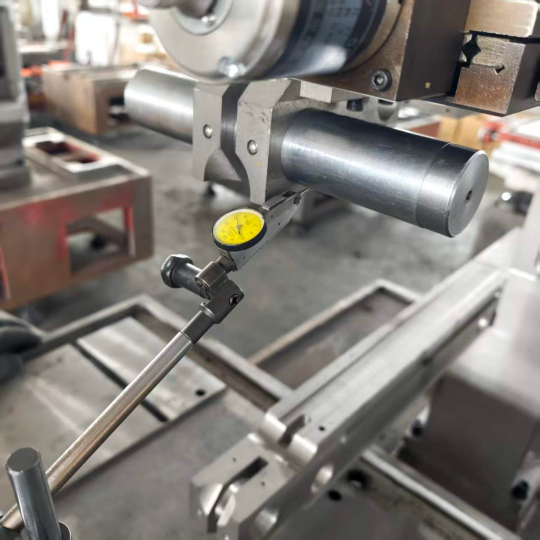
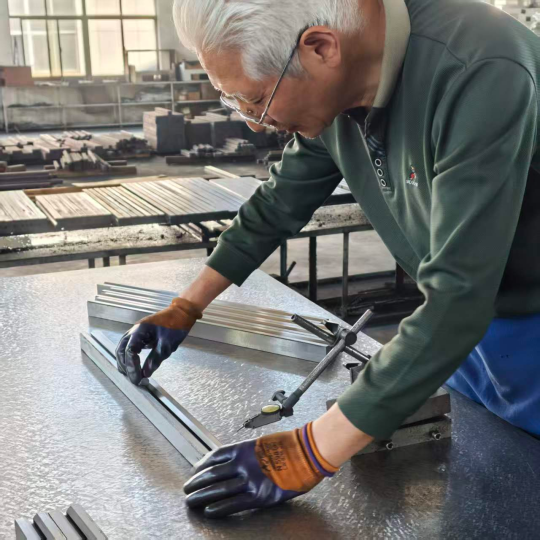
Perakitan dan penyelarasan terhadap referensi mekanis atau laser, dengan akurasi jalur pemandu dikontrol di lantai pabrik dan bukan dikoreksi di akhir jalur.
Akurasi posisi diukur dengan interferometer laser sebelum pengiriman , dengan laporan pengujian yang dikeluarkan untuk pelanggan.
Tiga gerbang inspeksi — suku cadang masuk, proses perakitan, dan pra-pengiriman akhir — ditangani oleh delapan pemeriksa kualitas penuh waktu.
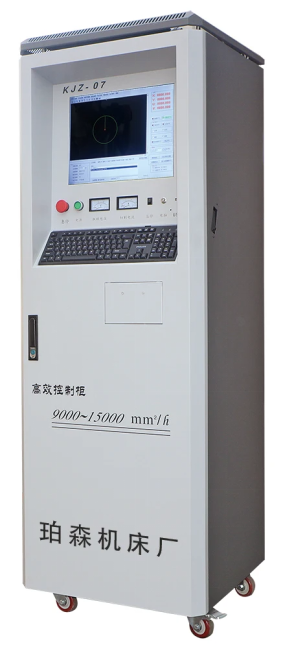
Sistem kontrol yang cocok — KJZ-07, ZHZK-03, CHK.CNC.SYS atau SN-10000, tergantung mesinnya.
Kontrol akurasi dimensi selama perakitan. Pemeriksaan interferometer laser pada keakuratan posisi merupakan pengujian terpisah dan terdokumentasi sebelum pengiriman. Kabinet kontrol POOSN CNC — pengontrol disesuaikan dengan mesin dan didokumentasikan dalam bahasa Inggris untuk pesanan ekspor. Mesin dirakit, diuji, dan disiapkan untuk pengiriman — titik di mana laporan keakuratan dikirimkan bersama mesin.
Tidak yakin apakah WEDM kecepatan tinggi, kecepatan sedang, atau lancip besar cocok dengan peralatan otomotif Anda? Kirimkan kepada kami ukuran komponen, bahan, ketebalan, dan toleransi yang benar-benar penting, dan kami akan kembali dengan rekomendasi mesin, bukan halaman katalog.
Kawat EDM vs Penggilingan, Pemotongan Laser, Penggilingan, dan EDM Pemberat
Perbandingan yang penting bukanlah wire EDM versus milling secara abstrak. Proses inilah yang memberikan fitur penyesuaian dengan biaya muatan penuh terendah pada material tertentu.
Rentang referensi untuk perbandingan proses, bukan spesifikasi mesin apa pun. Hasil sebenarnya bergantung pada material, ketebalan, perkakas, parameter, dan metode pemeriksaan.
Proses
Batas Kekerasan
Toleransi Referensi
Radius Sudut
Paling Cocok di Otomotif
Wire EDM
Bahan konduktif apa pun, berapapun kekerasannya
0,003–0,015mm
Hanya radius kawat
Cetakan yang mengeras, dinding tipis, fitur internal
Penggilingan CNC
Hingga sekitar 45 HRC
0,010–0,030 mm
Jari-jari pemotong
Bodi empuk, saku besar, permukaan 3D
Pemotongan laser
Lembaran baja dalam kisaran ketebalan sedang
0,050–0,150mm
Kecil, tetapi dengan zona yang terkena dampak panas
Kosong datar, tanda kurung, profil pra-bentuk
EDM Pemberat
Bahan konduktif apa pun
0,005–0,020mm
Sudut elektroda
Rongga buta, bentuk 3D, tekstur cetakan
Penggilingan
Baja apa pun yang dikeraskan
0,002–0,010mm
Bentuk roda
Muka datar, pekerjaan silinder OD dan ID
Pemotongan laser adalah perbandingan yang patut diperluas, karena sering diusulkan sebagai pengganti WEDM berkecepatan tinggi pada blanko otomotif. Laser unggul pada lembaran datar yang toleransinya longgar dan kondisi tepinya tidak kritis. Ia hilang segera setelah bagian tersebut tebal, segera setelah zona yang terkena panas tidak dapat diterima, atau segera setelah persyaratan toleransi diperketat jauh di bawah 0,05 mm. Pada perkakas yang diperkeras pada 60 HRC, laser tidak menjadi topik pembicaraan.
Penggilingan dan kawat EDM tumpang tindih pada pekerjaan cetakan yang diperkeras, dan pembagiannya mudah: pegangan gerinda permukaan datar dan fitur silinder lebih cepat dan lebih murah, sementara WEDM menangani profil internal, slot sempit, sudut internal yang tajam, dan apa pun yang memerlukan roda bentuk khusus. Sebagian besar toko perkakas otomotif menjalankan keduanya dan mengarahkan pekerjaan sesuai dengan itu.
Hanya sedikit proses yang menggabungkan kekerasan benda kerja yang tidak terbatas, toleransi dalam kisaran mikron rendah, dan gaya pemotongan nol — itulah sebabnya cetakan otomotif yang diperkeras dan perkakas berdinding tipis terus kembali ke EDM kawat meskipun tingkat pemotongannya lebih lambat.
Cara Mengevaluasi Produsen atau Pemasok Kawat EDM
Pelanggan otomotif mengaudit rantai pasokan perkakas mereka, dan tekanan tersebut mengalir ke siapa pun yang memasok mesin tersebut. Mesin yang dapat digunakan dengan baik dalam tahap demo tetapi tidak memiliki saluran suku cadang, tidak memiliki komitmen servis, dan tidak memiliki prosedur sertifikasi ulang yang akurat menjadi hambatan produksi dalam waktu delapan belas bulan. Mintalah hal berikut secara tertulis:
Akurasi terukur dari unit tertentu , dengan nama metode pengujian — laporan interferometer laser pada mesin sebenarnya, bukan gambar katalog untuk lini model.
Jumlah trim melewati dukungan kontrol — ini menjadi dasar toleransi yang dapat dicapai, dan ini adalah pertanyaan yang sering dilupakan oleh sebagian besar pembeli.
Waktu tunggu suku cadang untuk barang yang menghentikan produksi : papan catu daya, motor pengencang kawat, penggerak sumbu UV dan komponen kontrol. Waktu tunggu tertulis yang berkomitmen lebih berharga daripada harga mesin yang lebih rendah.
Dukungan parameter untuk campuran material Anda — titik awal untuk karbida, baja karburasi dan, jika relevan, paduan titanium dan nikel pada ketebalan yang sebenarnya Anda gunakan.
Tes pemotongan pada materi Anda sendiri , dengan laporan pengujian dan kumpulan parameter yang digunakan.
Tes penerimaan mesin pada benda uji yang mewakili geometri Anda, mengukur penyelesaian tepi, perilaku sudut, dan sudut lancip.
Dokumentasi bahasa Inggris — manual pengoperasian, gambar kelistrikan, daftar parameter dan dokumentasi kontrol.
Konfigurasi kelistrikan — persyaratan tegangan, fasa, dan sambungan untuk fasilitas Anda, ditambah daftar komponen listrik.
Dukungan sistem kendali — pengontrol dan versi, cara penanganan pembaruan dan suku cadang, dan apakah mesin bergantung pada koneksi internet untuk menjalankan atau memperbarui.
Pelatihan, dokumentasi ekspor dan penyesuaian — apa yang disertakan dan dalam bahasa apa; pengepakan, pemuatan dan dokumen bea cukai untuk tujuan Anda; dan apakah pabrik dapat memasok perlengkapan, penutup yang lebih tinggi, perjalanan Z yang lebih luas, atau integrasi sel otomasi, bukan hanya mesin katalog.
Sebelum membandingkan harga, normalkan penawarannya: tambahkan tahun pertama bahan habis pakai, risiko suku cadang yang tersirat dalam waktu tunggu yang disebutkan, dan nilai parameter serta dukungan pelatihan yang ditawarkan. Mesin yang harga belinya sangat berbeda dapat melakukan pembalikan sepenuhnya setelah faktor-faktor tersebut dimasukkan. Untuk perkakas otomotif, hubungan pemasok lebih penting daripada spesifikasi mesin, karena waktu tunggu yang terdokumentasi dan tabel parameter siap pakai adalah hal yang menjaga mesin tetap berproduksi pada tahun ketiga.
Perlu tes pemotongan sebelum Anda memesan? Kirimkan gambar dan spesifikasi bahan Anda kepada kami, dan kami akan memotong bagian tersebut dan mengembalikannya dengan hasil pengukuran.
Biaya, Bahan Habis Pakai dan Perawatan EDM Kawat Otomotif
Biaya per bagian didominasi oleh tiga variabel: panjang potong, tinggi benda kerja, dan jumlah lintasan. Pemotongan dua lintasan pada sisipan baja 40 mm memerlukan waktu mesin yang jauh lebih lama dibandingkan pemotongan satu lintasan pada geometri yang sama, dan peningkatan tersebut hampir seluruhnya merupakan waktu mesin dibandingkan konsumsi kawat.
Biaya kawat bergantung pada cara mesin menggunakannya: jika kawat digunakan kembali hingga putus atau diameternya turun di bawah ambang batas yang dapat digunakan, maka biaya tersebut merupakan item biaya minor, dan jika digunakan sekali pakai, konsumsi menjadi item baris yang terlihat. Apa pun yang terjadi, pada umumnya potongan kawat pada otomotif biasanya hanya merupakan bagian kecil dari total biaya suku cadang, jadi mengoptimalkan jumlah potongan potongan lebih penting daripada membeli kawat yang lebih murah.
Selain kawat, bahan habis pakainya adalah filter dielektrik, resin, nozel, dan rakitan pemandu. Kehidupan panduan adalah hal yang paling sering diremehkan : pada mesin tiga shift, pemandu atas dan bawah harus diperiksa setiap bulan dan diganti sesuai jadwal, bukan jika rusak, karena pemandu yang aus muncul sebagai kesalahan lancip yang muncul secara bertahap dan mudah terlewatkan hingga suku cadang mulai gagal dalam pemeriksaan.
Rutinitas shift yang singkat mencegah sebagian besar hal ini:
Bersihkan filter dielektrik sesuai jadwal, bukan berdasarkan alarm.
Verifikasi tegangan kawat setiap minggu dengan alat pengukur, bukan dengan telinga.
Periksa kembali keakuratan posisi secara berkala, karena penyimpangan termal terakumulasi secara tidak terlihat pada bagian tersebut.
Pertahankan konduktivitas dielektrik dalam kisaran yang ditentukan oleh pembuat mesin — penyimpangan konduktivitas mengubah karakteristik percikan, dan karenanya toleransi.
Catat setiap penggantian panduan.
Pada sel tiga shift, penggantian pemandu terjadwal dan kontrol konduktivitas dielektrik mencegah lebih banyak kerusakan dibandingkan program pelatihan operator mana pun, karena kedua kegagalan terjadi secara perlahan dan tidak terlihat pada satu komponen.
FAQ EDM Kawat Otomotif
Toleransi apa yang dapat dimiliki WEDM otomotif dalam produksi?
Hal ini lebih bergantung pada strategi lintasan dan lingkungan bengkel dibandingkan merek mesin: mesin berkecepatan sedang dengan dua atau tiga lintasan menangani bagian tengah jangkauan praktis secara berulang, mesin presisi dalam lingkungan terkendali mencapai ujung yang sempit, dan mesin berkecepatan tinggi satu lintasan menutupi ujung yang longgar. Pita referensi di atas menjelaskan persyaratan umum, bukan nilai jaminan.
Bisakah kawat EDM memotong bagian yang dikeraskan atau dikarburasi?
Ya. Wadah karburasi dan inti yang lebih lunak terkikis dengan laju yang sedikit berbeda, jadi kurangi parameter pengasaran dan periksa pembilasan secara hati-hati. Sudut menunjukkan perbedaannya terlebih dahulu, dan perbaikan yang biasa dilakukan adalah umpan seadanya yang lebih lambat ditambah umpan trim tambahan.
Apakah WEDM kecepatan tinggi atau kecepatan sedang lebih baik untuk perkakas otomotif?
Kecepatan sedang adalah pilihan umum ketika pekerjaan memerlukan toleransi yang ketat dan penyelesaian yang terkendali, karena pemotongan multi-lintasan dan penggerak kawat yang kaku dapat menahan pita dengan lebih baik. Kecepatan tinggi tetap menjadi pilihan yang lebih baik untuk braket, shim, dan pukulan sederhana di mana pita longgar dapat diterima dan biaya per bagian mendominasi.
Bisakah wire EDM memproduksi suku cadang otomotif dalam jumlah besar?
Mesin Wire EDM paling tepat digambarkan sebagai perkakas produksi daripada peralatan suku cadang produksi. Satu mesin dapat bekerja tanpa pengawasan sepanjang malam dengan tumpukan cetakan, dan sel yang terdiri dari tiga atau empat dapat melayani ruang perkakas yang penuh. Untuk suku cadang konsumen dalam jumlah ratusan ribu keping, kawat EDM yang membuat cetakannya, bukan bagiannya.
Kawat mana yang harus ditentukan untuk pekerjaan cetakan otomotif?
Tentukan jenis dan diameter kawat yang dibuat oleh pustaka parameter pembuat untuk bahan dan ketebalan Anda, dan konfirmasikan secara tertulis. Nilai berlapis biasanya digunakan untuk meningkatkan kualitas pembilasan dan tepian pada lintasan trim; untuk mesin berkecepatan tinggi dengan kawat bolak-balik, kawat molibdenum tetap standar.
Apa saja yang harus diperhatikan sebelum memesan mesin EDM kawat untuk pengerjaan otomotif?
Jumlah trim melewati dukungan kontrol, the measured positioning accuracy of the specific unit with the test method named, the committed lead times for power supply and axis drive spares, the English documentation set, and whether the builder can supply starting parameters for carbide, carburized steel and titanium at the thicknesses you actually run.
Minta Tes Pemotongan
Ruang perkakas yang melayani program stamping, rem, transmisi, dan EV biasanya memerlukan satu mesin berkecepatan sedang untuk pekerjaan yang ketat dan satu atau dua mesin berkecepatan tinggi untuk pekerjaan volume, ditambah kemampuan lancip jika pekerjaan cetakan merupakan bagian dari campurannya. Mengirimkan gambar dengan bahan, kekerasan, ketebalan, dan toleransi yang benar-benar penting adalah cara tercepat untuk mendapatkan rekomendasi mesin yang berguna daripada halaman katalog — jawabannya biasanya berubah setelah pita toleransi sebenarnya dipisahkan dari catatan umum.